


UNiTap Zestaw HSSE: Gwintownik maszynowy otwór przelotowy | Wiertło rdzeniowe M 3 - 12

133,70 €
Ceny z VAT plus koszty wysyłki plus koszty wysyłki
Bezpłatna wysyłka od 39 € (na terenie Niemiec)
Dostępny, czas dostawy: %name%


Ekspresowa wysyłka dostępna
UNiTap Zestaw HSSE: Gwintownik maszynowy otwór przelotowy | Wiertło rdzeniowe M 3 - 12
Ten zestaw do gwintowania to wysokiej jakości i wszechstronny zestaw spełniający wszelkie potrzeby związane z gwintowaniem. Gwintowniki metryczne od M3 do M12 umożliwiają uniwersalne nacinanie gwintów wewnętrznych w niemal wszystkich materiałach i zastosowaniach.
Zestaw zawiera kobaltowe wiertła rdzeniowe HSSE-CO5 oraz powlekane TiAlN gwintowniki maszynowe do otworów przelotowych z kobaltowego stalu HSSE (High Speed Steel), co zapewnia długą trwałość i wysoką precyzję w różnych materiałach. Gwintowniki maszynowe są stosowane w zastosowaniach maszynowych i są często używanym narzędziem w produkcji przemysłowej o zmiennych wymaganiach.
Zestaw gwintowników dostarczany jest w solidnym pudełku z tworzywa sztucznego. Przegródki na gwintowniki zapewniają pewne mocowanie i ochronę podczas transportu, a jednocześnie wszystkie narzędzia są przejrzyście ułożone i łatwo dostępne.
Same narzędzia wyróżniają się najwyższą jakością wykonania i gwarantują długą trwałość oraz wysoką precyzję gwintowania. Podsumowując, ten zestaw do gwintowania stanowi doskonałe rozwiązanie dla wszystkich, którzy chcą nacinać gwinty. Połączenie wysokiej jakości narzędzi i solidnego pudełka z tworzywa sztucznego czyni go optymalnym wyborem zarówno dla profesjonalistów, jak i majsterkowiczów. Zainwestuj w jakość i przekonaj się o zaletach profesjonalnego zestawu do gwintowania – zestawu, który każdy powinien mieć w swoim warsztacie.
wymiary
| Wymiar |
M 3 - 12 |
|---|---|
| Średnica |
3 - 12 |
właściwości
| Grupa produktów |
Komplety gwintownicze |
|---|---|
| Kierunek |
Prawy |
| Materiał |
HSSE TiAlN |
| Norma gwintu |
M: Gwint metryczny podstawowy ISO według DIN 13 |
| Rodzaj produktu |
Komplety gwintownicze |
| Tolerancja |
ISO2/6H |
| Wytrzymałość na rozciąganie w temperaturze pokojowej |
do 1200 N/mm² | 38 HRC |
informacje techniczne – gwintownik

Otwór przelotowy do 4 x D

Forma B z nakrojem skośnym

4-5 zwojów

patrz rysunek

Chłodzenie i smarowanie zewnętrzne

HSSE TiAlN

do 1200 N/mm² | 38 HRC

ISO2/6H
zawartość zestawu
| gwintownik maszynowy BAER UNiTap HSSE do otworów przelotowych | M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 M 12 x 1,75 |
|---|---|
| wiertło pod gwint BAER HSSE | 2,5 mm | 3,3 mm | 4,2 mm | 5,0 mm 6,8 mm | 8,5 mm | 10,2 mm |
zastosowania
- Stale i stopy stali do 1200 N/mm²
- Stale nierdzewne do 1000 N/mm²; stale nierdzewne; VA, INOX, V2A, V4A
- Żeliwo z grafitem płytkowym (GG) i sferoidalnym (GGG) do 1000 N/mm²; żeliwo szare, żeliwo sferoidalne
- Czysty tytan i stopy tytanu do 900 N/mm²
- Czysty nikiel i stopy niklu do 900 N/mm²
- Wszystkie stopy aluminium odlewniczego i do przeróbki plastycznej
- Miedź, stopy miedzi i mosiądz (wszystkie długości wiórów)
Zastosowanie – przykładowe materiały gwintowniki
| żelazo miękkie magnetyczne, stale konstrukcyjne, stale automatowe, stale do nawęglania | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.1014 | RFe80 | 25 - 50 |
| 1.0570 | St52-3 | 25 - 50 |
| 1.0718 | 9SMnPb28 | 25 - 50 |
| 1.6523 | 20NiCrMo2 | 6 - 30 |
| stal węglowa, stal sprężynowa, stal stopowa, stal hartowana | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.0503 | C45 | 20 - 30 |
| 1.1269 | Ck85 | 20 - 30 |
| 1.7218 | 25CrMo4 | 6 - 30 |
| 1.2344 | X40CrMoV5-1 | 6 - 30 |
| stale nierdzewne (ferrytyczne, austenityczne, martenzytyczne) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.4104 | X14CrMoS17 | 12 - 35 |
| 1.4301 | X5CrNi18-10 (V2A) | 12 - 15 |
| 1.4571 | X6CrNiMoTi17-12-2 (V4A) | 12 - 15 |
| 1.4125 | X105CrMo17 | 12 - 15 |
| żeliwo szare | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 0.6010 | GG10 | 35 - 50 |
| 0.6020 | GG20 | 35 - 50 |
| 0.6030 | GG30 | 35 - 50 |
| 0.6040 | GG40 | 35 - 50 |
| żeliwo sferoidalne, żeliwo ciągliwe | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 0.7040 | GGG40 | 12 - 45 |
| 0.7060 | GGG60 | 12 - 45 |
| 0.7070 | GGG70 | 12 - 45 |
| 0.8035 | GTW35-04 | 10 - 25 |
| czysty tytan i stopy tytanu | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 3.7024 | Ti99.5 | 3 - 15 |
| 3.7034 | Ti99.7 | 3 - 15 |
| 3.7165 | TiAl6V4 | 1 - 5 |
| 3.7174 | TiAl6V4Sn2 | 1 - 5 |
| czysty nikiel i stopy niklu | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.3926 | RNi12 | 3 - 10 |
| 2.4668 | NiCr19Fe19NbMo (Inconel 718) | 3 - 10 |
| 2.4630 | Ni-Cr20Ti (Nimonic 75) | 1 - 5 |
| 2.4665 | NiCr22Fe18Mo (Hastelloy X) | 1 - 5 |
| czysta miedź i stopy miedzi, mosiądz, brąz (wszystkie długości wiórów) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 2.0065 | E-Cu 58 | 50 - 60 |
| 2.1247 | CuBe2 | 30 - 65 |
| 2.0360 | CuZn40 | 30 - 65 |
| 2.1020 | CuSn6 | 12 - 20 |
| czyste aluminium, stopy odlewane i kute aluminium (wszystkie długości wiórów) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 3.0205 | Al99 | 50 - 65 |
| 3.1645 | AlCuMgPb | 50 - 65 |
| 3.2373 | G-AlSi9Mg | 40 - 65 |
| 3.2583 | G-AlSi12(Cu) | 40 - 65 |
Prędkość skrawania vc [m/min] = (średnica zewnętrzna * π * prędkość obrotowa) / 1000
Prędkość obrotowa n [1/min] = (prędkość skrawania w m/min * 1000) / (średnica zewnętrzna * π)
Programowanie posuwu [mm/min] = prędkość obrotowa * skok
Należy pamiętać, że podane powyżej prędkości skrawania należy traktować jako wartości orientacyjne i dostosowywać w zależności od smarowania oraz warunków pracy.
dodatkowe informacje
Wskazówki bezpieczeństwa
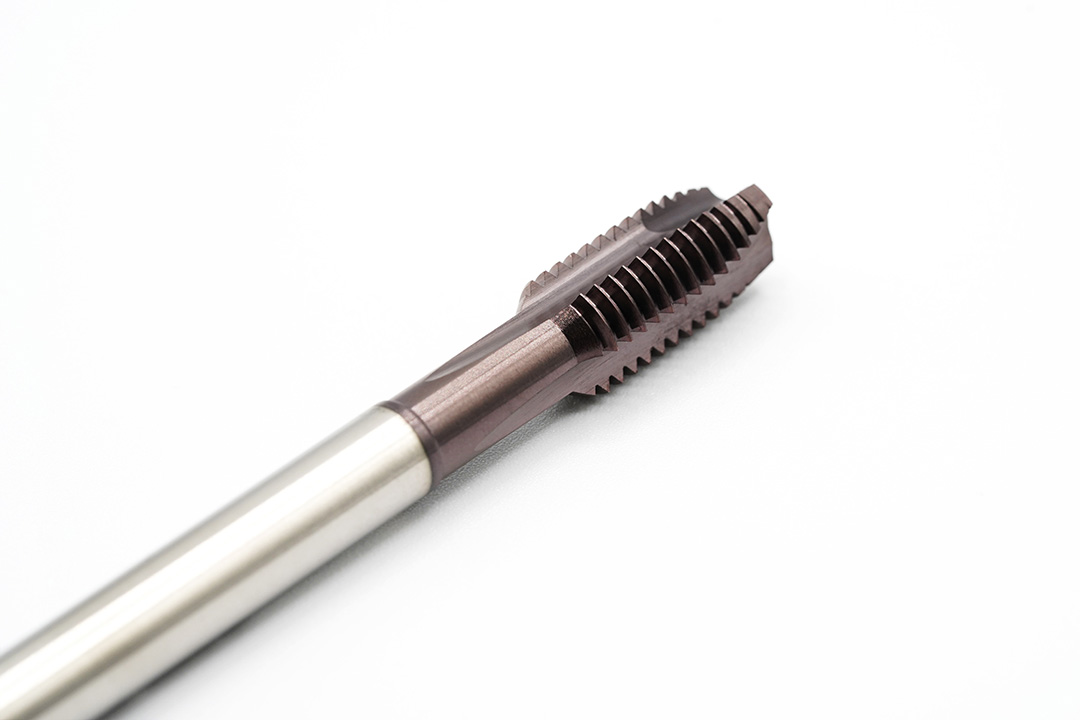
UNiTap – Uniwersalny gwintownik maszynowy klasy High-End
Prawdziwa rewolucja w gwintowaniu
Precyzja gwintowników maszynowych UNiTap oraz z podszlifem gwintu zapewnia mniejsze tarcie i niższe temperatury podczas gwintowania. Aby profil gwintu nie tył w pełni na powierzchni przedmiotu obrabianego, gwint jest już w nakroju podszlifowany na całym profilu. Dzięki temu gwintownik wymaga mniejszych sił skrawania, a zatory wiórowe mogą być wyeliminowane. Wyjątkowa geometria skrawania redukuje siły skrawania i zapewnia idealny odpływ wiórów, dzięki czemu gwintownik nadaje się do niemal wszystkich materiałów i zastosowań.
Efekt: trwałość narzędzia wzrasta, a wymiana narzędzia jest konieczna rzadziej.
Nasze gwintowniki maszynowe UNiTap to wydajne i niezawodne narzędzia do gwintowania, umożliwiające efektywną obróbkę skrawaniem w jednym przejściu maszynowym. Gwintowniki UNiTap znajdują zastosowanie szczególnie w warsztatach i produkcji przemysłowej o zmiennych wymaganiach. Ponieważ do wszystkich zastosowań wymagane jest tylko jedno narzędzie, które przy tej samej średnicy nie musi być wymieniane, osiągane są tu ogromne oszczędności kosztów.
Można je stosować m.in. w obrabiarkach CNC, gwintownicach maszynowych, wiertarkach akumulatorowych oraz pneumatycznych ramionach gwintownika. Ze względu na wysoką wydajność i niskie koszty produkcji są często wykorzystywane w produkcji seryjnej. Gwint jest nacinany maszynowo w jednym przejściu. Gwintownik UNiTap można zatem porównać z uniwersalnym gwintownikiem nacinającym, jednak jest on przeznaczony do pracy z maszyną.
Gwintowniki maszynowe mogą być stosowane do otworów przelotowych, ponieważ długi nakrój, prosta forma rowka i nakrój skośny zapewniają transport wiórów do przodu, poza otwór.
Każdy materiał wykazuje indywidualne zachowanie wióra. Dlatego gwintowniki muszą posiadać odpowiednie kąty natarcia i – dla jeszcze lepszych wyników – specjalnie obrobioną powierzchnię. Tylko w ten sposób zapewniony jest prawidłowy transport wiórów i uzyskiwany jest gwint zgodny ze sprawdzianem.
Wysoka jakość kobaltowego stalu HSSE, który stosujemy, sprawia, że nasze narzędzia są wyjątkowo trwałe i odporne. Dzięki specjalnym procesom hartowania i wielokrotnemu odpuszczaniu struktura twardości jest bardzo jednorodna, co stanowi idealną podstawę dla prawdziwego gwintownika. Zwiększa to ciągliwość i stabilność gwintowników, dzięki czemu mogą być one używane dłużej.
Powłoka TiAlN jest bardziej odporna na tarcie i ciepło, dlatego oferuje przewagę wydajnościową przy wysokich temperaturach, ograniczonych możliwościach chłodzenia (np. przy małych wymiarach i głębokich otworach) oraz wyższych prędkościach skrawania (powyżej 60 m/min). TiAlN ma również zalety przy obróbce materiałów trudno skrawalnych i ściernych, a w ograniczonym zakresie może być stosowany na sucho. Ponowne nakładanie powłoki TiAlN jest możliwe do 5 razy bez usuwania starej powłoki.
Zalety gwintownika UNiTap:
- do niemal wszystkich materiałów
- do niemal każdego zastosowania
- doskonałe wyniki skrawania
- wysoka trwałość narzędzia
- wyjątkowa geometria skrawania
- idealny do wszystkich warsztatów i produkcji o zmiennych wymaganiach
- ogromne oszczędności kosztów – tylko jedno narzędzie do wszystkich zastosowań
UNiTap HSSE-TiAlN Gwintownik maszynowy - Forma B:
M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 | M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 | M 12 x 1,75
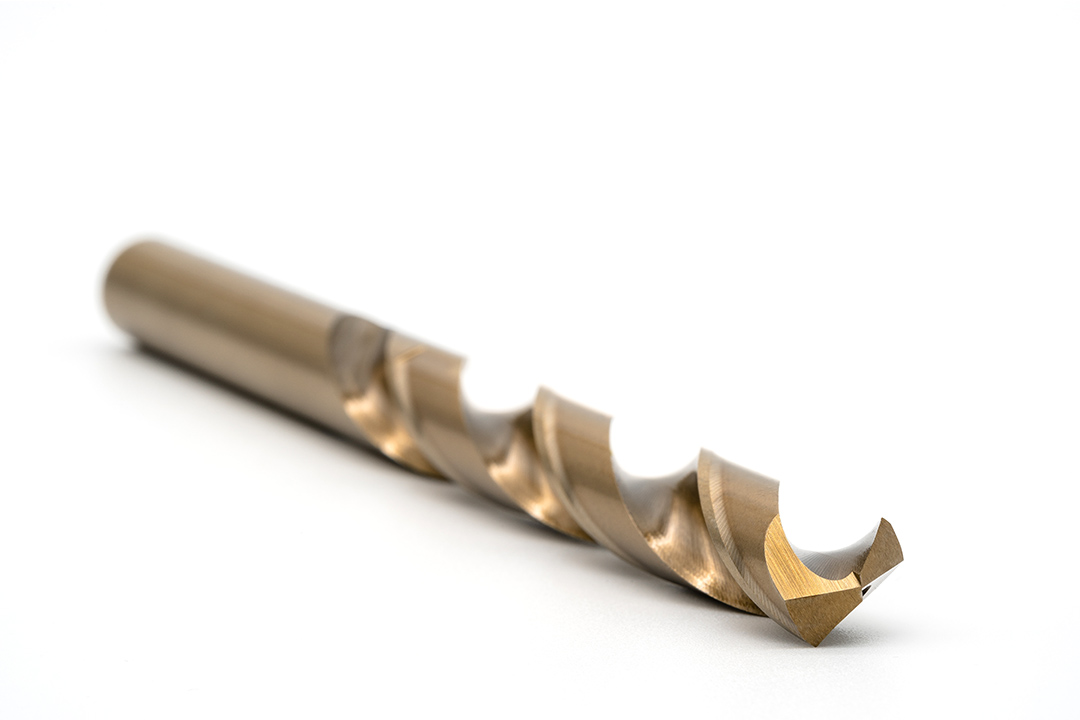
Wiertło spiralne HSSE-CO do otworów rdzeniowych
#bez tego ani rusz
Zna je niemal każdy: klasyczne narzędzia wiertnicze do wkrętarek akumulatorowych, wiertarek, wiertarek udarowych czy młotów udarowych. O zakresie zastosowania wiertła decyduje nie tylko materiał, ale także geometria ostrza, kąt natarcia i kąt spirali, tzw. skręt. Wiertła te charakteryzują się wyjątkową stabilnością dzięki wysokostopowemu stalowi HSSE/Cobalt o doskonałej odporności na ciepło i ekstremalnie wysokiej dokładności bicia promieniowego. Do wiercenia w żeliwie, stalach, materiałach odlewniczych, brązach, stalach ulepszanych i do nawęglania do 1200 N/mm², a także w wysokowytrzymałych stopach na bazie CrNi oraz stalach nierdzewnych, kwasoodpornych i żaroodpornych, takich jak V2A, V4A, INOX. Otwory rdzeniowe są niezbędne do późniejszego nacinania gwintu wewnętrznego.
Wiertło rdzeniowe HSSE-CO DIN 338 do M 3 – M 12:
Ø 2,5 mm (M 3) | Ø 3,3 mm (M 4) | Ø 4,2 mm (M 5) | Ø 5,0 mm (M 6) | Ø 6,8 mm (M 8) | Ø 8,5 mm (M 10) | Ø 10,2 mm (M 12)
Zaloguj się