


UNiTap Zestaw HSSE: Gwintownik maszynowy do otworów nieprzelotowych | Wiertło rdzeniowe M 3–12

134,61 €
Ceny z VAT plus koszty wysyłki plus koszty wysyłki
Bezpłatna wysyłka od 39 € (na terenie Niemiec)
Dostępny, czas dostawy: %name%


Ekspresowa wysyłka dostępna
UNiTap Zestaw HSSE: Gwintownik maszynowy do otworów nieprzelotowych | Wiertło rdzeniowe M 3–12
Ten zestaw do gwintowania to wysokiej jakości i wszechstronny komplet do wszystkich potrzeb związanych z gwintowaniem. Metryczne gwintowniki od M3 do M12 umożliwiają uniwersalne nacinanie gwintów wewnętrznych w niemal wszystkich materiałach i zastosowaniach.
Zestaw zawiera kobaltowe wiertła rdzeniowe HSSE-CO5 oraz powlekane TiAlN gwintowniki maszynowe do otworów nieprzelotowych z kobaltowego stalu HSSE (High Speed Steel), co zapewnia długą trwałość i wysoką precyzję w różnych materiałach. Gwintowniki maszynowe są stosowane w zastosowaniach maszynowych i są powszechnie używanym narzędziem w produkcji przemysłowej ze zmiennymi wymaganiami.
Zestaw gwintowników dostarczany jest w wytrzymałym pudełku z tworzywa sztucznego. Przegródki na gwintowniki zapewniają pewne mocowanie i ochronę podczas transportu, a jednocześnie wszystkie narzędzia są przejrzyście i wygodnie ułożone.
Same narzędzia wyróżniają się najwyższą jakością wykonania i gwarantują długą trwałość oraz wysoką precyzję podczas gwintowania. Podsumowując, ten zestaw narzynek do gwintów stanowi doskonałe rozwiązanie dla wszystkich, którzy chcą nacinać gwinty. Połączenie wysokiej jakości narzędzi i wytrzymałego pudełka z tworzywa sztucznego czyni go optymalnym wyborem zarówno dla profesjonalistów, jak i hobbystów. Zainwestuj w jakość i przekonaj się o zaletach profesjonalnego zestawu do gwintowania. To zestaw gwintowników, który każdy powinien mieć w swoim warsztacie.
wymiary
| Wymiar |
M 3 - 12 |
|---|---|
| Średnica |
3 - 12 |
właściwości
| Grupa produktów |
Komplety gwintownicze |
|---|---|
| Kierunek |
Prawy |
| Materiał |
HSSE TiAlN |
| Norma gwintu |
M: Gwint metryczny podstawowy ISO według DIN 13 |
| Rodzaj produktu |
Komplety gwintownicze |
| Tolerancja |
ISO2/6H |
| Wytrzymałość na rozciąganie w temperaturze pokojowej |
do 1200 N/mm² | 38 HRC |
informacje techniczne – gwintownik

Otwór nieprzelotowy do 3 x D

Forma C 40° RSP

2-3 zwoje

patrz rysunek

Chłodzenie i smarowanie zewnętrzne

HSSE TiAlN

do 1200 N/mm² | 38 HRC

ISO2/6H
zawartość zestawu
| gwintownik maszynowy BAER UNiTap HSSE do otworów nieprzelotowych | M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 M 12 x 1,75 |
|---|---|
| wiertło pod gwint BAER HSSE | 2,5 mm | 3,3 mm | 4,2 mm | 5,0 mm 6,8 mm | 8,5 mm | 10,2 mm |
zastosowania
- Stale i stopy stali do 1200 N/mm²
- Stale nierdzewne do 1000 N/mm²; stale nierdzewne; VA, INOX, V2A, V4A
- Żeliwo z grafitem płytkowym (GG) i sferoidalnym (GGG) do 1000 N/mm²; żeliwo szare, żeliwo sferoidalne
- Czysty tytan i stopy tytanu do 900 N/mm²
- Czysty nikiel i stopy niklu do 900 N/mm²
- Wszystkie stopy aluminium odlewnicze i do przeróbki plastycznej
- Miedź, stopy miedzi i mosiądz (wszystkie długości wióra)
Zastosowanie – przykładowe materiały gwintowniki
| żelazo miękkie magnetyczne, stale konstrukcyjne, stale automatowe, stale do nawęglania | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.1014 | RFe80 | 25 - 50 |
| 1.0570 | St52-3 | 25 - 50 |
| 1.0718 | 9SMnPb28 | 25 - 50 |
| 1.6523 | 20NiCrMo2 | 6 - 30 |
| stal węglowa, stal sprężynowa, stal stopowa, stal hartowana | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.0503 | C45 | 20 - 30 |
| 1.1269 | Ck85 | 20 - 30 |
| 1.7218 | 25CrMo4 | 6 - 30 |
| 1.2344 | X40CrMoV5-1 | 6 - 30 |
| stale nierdzewne (ferrytyczne, austenityczne, martenzytyczne) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.4104 | X14CrMoS17 | 12 - 35 |
| 1.4301 | X5CrNi18-10 (V2A) | 12 - 15 |
| 1.4571 | X6CrNiMoTi17-12-2 (V4A) | 12 - 15 |
| 1.4125 | X105CrMo17 | 12 - 15 |
| żeliwo szare | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 0.6010 | GG10 | 35 - 50 |
| 0.6020 | GG20 | 35 - 50 |
| 0.6030 | GG30 | 35 - 50 |
| 0.6040 | GG40 | 35 - 50 |
| żeliwo sferoidalne, żeliwo ciągliwe | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 0.7040 | GGG40 | 12 - 45 |
| 0.7060 | GGG60 | 12 - 45 |
| 0.7070 | GGG70 | 12 - 45 |
| 0.8035 | GTW35-04 | 10 - 25 |
| czysty tytan i stopy tytanu | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 3.7024 | Ti99.5 | 3 - 15 |
| 3.7034 | Ti99.7 | 3 - 15 |
| 3.7165 | TiAl6V4 | 1 - 5 |
| 3.7174 | TiAl6V4Sn2 | 1 - 5 |
| czysty nikiel i stopy niklu | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.3926 | RNi12 | 3 - 10 |
| 2.4668 | NiCr19Fe19NbMo (Inconel 718) | 3 - 10 |
| 2.4630 | Ni-Cr20Ti (Nimonic 75) | 1 - 5 |
| 2.4665 | NiCr22Fe18Mo (Hastelloy X) | 1 - 5 |
| czysta miedź i stopy miedzi, mosiądz, brąz (wszystkie długości wiórów) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 2.0065 | E-Cu 58 | 50 - 60 |
| 2.1247 | CuBe2 | 30 - 65 |
| 2.0360 | CuZn40 | 30 - 65 |
| 2.1020 | CuSn6 | 12 - 20 |
| czyste aluminium, stopy odlewane i kute aluminium (wszystkie długości wiórów) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 3.0205 | Al99 | 50 - 65 |
| 3.1645 | AlCuMgPb | 50 - 65 |
| 3.2373 | G-AlSi9Mg | 40 - 65 |
| 3.2583 | G-AlSi12(Cu) | 40 - 65 |
Prędkość skrawania vc [m/min] = (średnica zewnętrzna * π * prędkość obrotowa) / 1000
Prędkość obrotowa n [1/min] = (prędkość skrawania w m/min * 1000) / (średnica zewnętrzna * π)
Programowanie posuwu [mm/min] = prędkość obrotowa * skok
Należy pamiętać, że podane powyżej prędkości skrawania należy traktować jako wartości orientacyjne i dostosowywać w zależności od smarowania oraz warunków pracy.
dodatkowe informacje
Wskazówki bezpieczeństwa
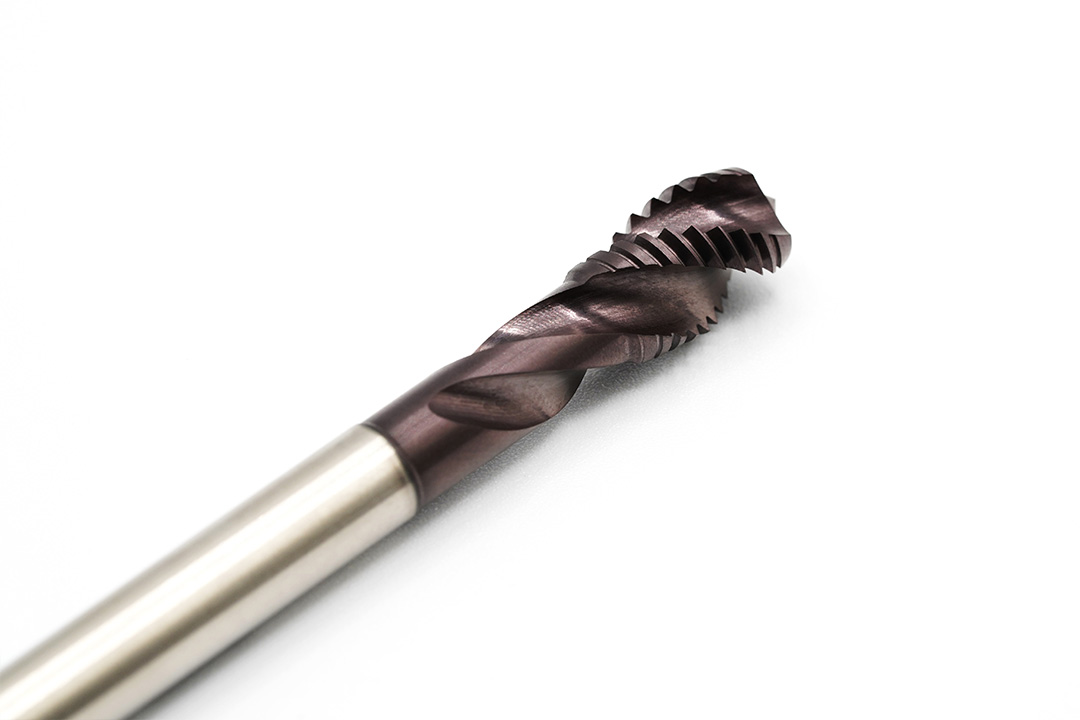
UNiTap – Uniwersalny gwintownik maszynowy klasy High-End
Prawdziwa rewolucja w gwintowaniu
Precyzja gwintowników maszynowych BAER UNiTap oraz z podszlifem gwintu zapewnia mniejsze tarcie i niższe temperatury podczas gwintowania. Aby profil gwintu nie ocierał całkowicie o obrabiany przedmiot, gwint jest podszlifowany już w nakroju na całym profilu. Dzięki temu gwintownik wymaga mniejszych sił skrawania, a zatory wiórowe mogą być wyeliminowane. Wyjątkowa geometria skrawania zmniejsza siły skrawania i zapewnia idealny odpływ wiórów, dzięki czemu gwintownik nadaje się do niemal wszystkich materiałów i zastosowań.
Efekt: trwałość narzędzia wzrasta, a wymiana narzędzia jest rzadsza.
Nasze gwintowniki maszynowe UNiTap to wydajne i niezawodne narzędzia do gwintowania – efektywnego skrawania w jednym przejściu maszynowym. UNiTap gwintowniki sprawdzają się szczególnie w warsztatach i produkcji przemysłowej ze zmiennymi wymaganiami. Ponieważ do wszystkich zastosowań potrzebne jest tylko jedno narzędzie, które przy tej samej średnicy nie wymaga wymiany, generowane są znaczne oszczędności kosztów.
Można je stosować m.in. w maszynach CNC, gwintownicach maszynowych, wiertarkach akumulatorowych oraz pneumatycznych ramionach gwintownika. Ze względu na wysoką wydajność i niskie koszty produkcji są często stosowane w produkcji seryjnej. Gwint jest nacinany maszynowo w jednym przejściu. UNiTap można zasadniczo porównać z uniwersalnym gwintownikiem nacinającym, jednak jest on przeznaczony do pracy z maszyną.
Gwintownik maszynowy może być używany do otworów nieprzelotowych, ponieważ krótki nakrój i spiralna forma rowka odprowadzają wiór do tyłu z otworu.
Każdy materiał wykazuje indywidualne zachowanie wióra. Dlatego gwintowniki muszą mieć odpowiednie kąty natarcia oraz – dla jeszcze lepszych wyników – specjalnie obrobioną powierzchnię. Tylko w ten sposób zapewniany jest dobry transport wiórów i powstaje gwint zgodny ze sprawdzianem.
Wysoka jakość kobaltowego stalu HSSE, który stosujemy, zapewnia wyjątkową trwałość i odporność naszych narzędzi. Dzięki specjalnym procesom hartowania i wielokrotnemu odpuszczaniu struktura twardości jest bardzo jednorodna, co stanowi idealną podstawę dla prawdziwego gwintownika BAER. Zwiększa to ciągliwość i stabilność gwintowników, dzięki czemu mogą być użytkowane przez dłuższy czas.
Powłoka TiAlN jest bardziej odporna na tarcie i ciepło, oferując przewagę wydajnościową przy wysokich temperaturach, ograniczonych możliwościach chłodzenia (np. przy małych średnicach i głębokich otworach) oraz wyższych prędkościach skrawania (powyżej 60 m/min). TiAlN ma również zalety przy obróbce materiałów trudnoskrawalnych i ściernych, a w ograniczonym zakresie może być stosowany na sucho. Ponowne nakładanie powłoki TiAlN jest możliwe do 5 razy bez usuwania starej powłoki.
Zalety gwintownika UNiTap:
- do niemal wszystkich materiałów
- do niemal każdego zastosowania
- doskonałe wyniki skrawania
- wysoka trwałość narzędzia
- unikalna geometria skrawania
- idealny do warsztatów i produkcji ze zmiennymi wymaganiami
- ogromne oszczędności kosztów – tylko jedno narzędzie do wszystkich zastosowań
BAER UNiTap HSSE-TiAlN Gwintownik maszynowy – Form C35° RSP:
M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 | M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 | M 12 x 1,75
Wiertło spiralne HSSE-CO do otworów rdzeniowych
#bez tego ani rusz
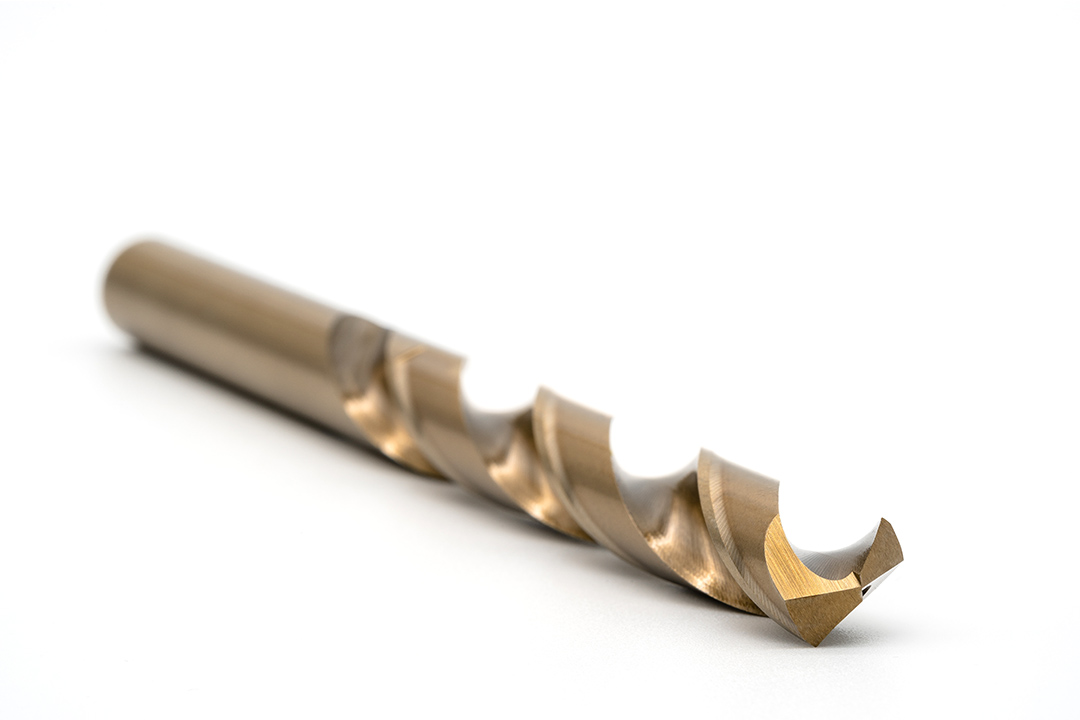
Zna je niemal każdy: klasyczne narzędzia wiertnicze do wkrętarek akumulatorowych, wiertarek, wiertarek udarowych czy młotów udarowych. O zakresie zastosowania wiertła decyduje nie tylko materiał, ale także geometria ostrza, kąt natarcia i kąt spirali, tzw. skręt. Wiertła te charakteryzują się wyjątkową stabilnością dzięki wysokostopowemu stalowi HSSE/Cobalt o doskonałej odporności na ciepło i ekstremalnie wysokiej dokładności bicia promieniowego. Do wiercenia w żeliwie, stalach, materiałach odlewniczych, brązach, stalach ulepszanych i do nawęglania do 1200 N/mm², a także w wysokowytrzymałych stopach na bazie CrNi oraz stalach nierdzewnych, kwasoodpornych i żaroodpornych, takich jak V2A, V4A, INOX. Otwory rdzeniowe są niezbędne do późniejszego nacinania gwintu wewnętrznego.
Wiertło rdzeniowe HSSE-CO DIN 338 do M 3 – M 12:
Ø 2,5 mm (M 3) | Ø 3,3 mm (M 4) | Ø 4,2 mm (M 5) | Ø 5,0 mm (M 6) | Ø 6,8 mm (M 8) | Ø 8,5 mm (M 10) | Ø 10,2 mm (M 12)
Zaloguj się