


BAER TriTap Zestaw HSSE-VAP: Gwintownik otwór przelotowy | Wiertło rdzeniowe: M 3–12
112,76 €
Ceny z VAT plus koszty wysyłki plus koszty wysyłki
Bezpłatna wysyłka od 39 € (na terenie Niemiec)
Dostępny, czas dostawy: %name%


Ekspresowa wysyłka dostępna
BAER TriTap Zestaw HSSE-VAP: Gwintownik otwór przelotowy | Wiertło rdzeniowe: M 3–12
Ten zestaw gwintowników TriTap to wysokiej jakości i wszechstronny zestaw do wszelkich zastosowań związanych z gwintowaniem. Zawiera gwintowniki maszynowe w rozmiarach od M 3 do M 12 oraz pasujące wiertła spiralne z uchwytem trójfazowym do precyzyjnych otworów rdzeniowych. Wyjątkowość TriTap polega na tym, że gwintowniki posiadają dodatkowo do chwytu czworokątnego uchwyt trójfazowy, który gwarantuje pewne trzymanie również w maszynach ręcznych. Dzięki temu narzędzia mogą być stosowane zarówno w maszynach stacjonarnych, takich jak centra CNC i gwintownice maszynowe, jak i elastycznie w ręcznych wiertarkach.
Wykonane z wysokostopowanej stali HSSE z 5% kobaltu i waporyzowaną powierzchnią, gwintowniki TriTap przekonują ekstremalną odpornością na zużycie, wysoką odpornością na ciepło i długą trwałością narzędzia. Waporyzacja sprawia, że powstaje mniej tarcia, olej lepiej przylega, a narzędzia są chronione przed korozją. Dzięki temu zestaw nadaje się również do trudnoobrabialnych materiałów, takich jak stal nierdzewna. Zestaw gwintowników TriTap dostarczany jest w wytrzymałym pudełku z tworzywa sztucznego, zapewniającym bezpieczny transport i przejrzystą organizację przechowywania. Zestaw, którego nie może zabraknąć w żadnym warsztacie.
Wskazówka dla optymalnych wyników: Zawsze rozpoczynaj gwintowanie przy niskiej prędkości obrotowej, aby pierwsze zwoje gwintu mogły się dokładnie wciąć w obrabiany przedmiot. Dzięki temu od samego początku uzyskasz precyzyjne i płynne rezultaty. Dbaj również o to, aby prowadzić gwintownik prosto i prostopadle do otworu. Tylko w ten sposób obciążenie pozostanie równomiernie rozłożone, a narzędzie będzie dostarczać perfekcyjnych wyników przez długi czas – nawet w przypadku wymagających materiałów.
wymiary
| Wymiar |
M 3 - 12 |
|---|---|
| Średnica |
3 - 12 |
właściwości
| Grupa produktów |
Komplety gwintownicze |
|---|---|
| Kierunek |
Prawy |
| Materiał |
HSSE VAP |
| Norma gwintu |
M: Gwint metryczny podstawowy ISO według DIN 13 |
| Rodzaj produktu |
Komplety gwintownicze |
| Tolerancja |
ISO2/6H |
| Wytrzymałość na rozciąganie w temperaturze pokojowej |
do 1200 N/mm² | 38 HRC |
informacje techniczne – gwintownik

Otwór przelotowy do 4 x D

Forma B z nakrojem skośnym

4-5 zwojów

patrz rysunek

Chłodzenie i smarowanie zewnętrzne

HSSE VAP

do 1200 N/mm² | 38 HRC

ISO2/6H
zawartość zestawu
| gwintownik maszynowy BAER UNiTap HSSE do otworów przelotowych | M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 M 12 x 1,75 |
|---|---|
| wiertło pod gwint BAER HSSE | 2,5 mm | 3,3 mm | 4,2 mm | 5,0 mm 6,8 mm | 8,5 mm | 10,2 mm |
zastosowania
- Stale i stopy stali do 1200 N/mm²
- Stale nierdzewne do 1000 N/mm²; stale nierdzewne; INOX, V2A, V4A
- Żeliwo z grafitem płytkowym (GG) i sferoidalnym (GGG) do 1000 N/mm²; żeliwo szare, żeliwo sferoidalne
- Czysty tytan i stopy tytanu do 900 N/mm²
- Czysty nikiel i stopy niklu do 900 N/mm²
- Wszystkie stopy odlewnicze i wrobiące aluminium
- Miedź, stopy miedzi i mosiądz (wszystkie długości wiórów)
- Do pracy ręcznej i maszynowej
Zastosowanie – przykładowe materiały gwintowniki
| żelazo miękkie magnetyczne, stale konstrukcyjne, stale automatowe, stale do nawęglania | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.1014 | RFe80 | 25 - 50 |
| 1.0570 | St52-3 | 25 - 50 |
| 1.0718 | 9SMnPb28 | 25 - 50 |
| 1.6523 | 20NiCrMo2 | 6 - 30 |
| stal węglowa, stal sprężynowa, stal stopowa, stal hartowana | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.0503 | C45 | 20 - 30 |
| 1.1269 | Ck85 | 20 - 30 |
| 1.7218 | 25CrMo4 | 6 - 30 |
| 1.2344 | X40CrMoV5-1 | 6 - 30 |
| stale nierdzewne (ferrytyczne, austenityczne, martenzytyczne) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.4104 | X14CrMoS17 | 12 - 35 |
| 1.4301 | X5CrNi18-10 (V2A) | 12 - 15 |
| 1.4571 | X6CrNiMoTi17-12-2 (V4A) | 12 - 15 |
| 1.4125 | X105CrMo17 | 12 - 15 |
| żeliwo szare | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 0.6010 | GG10 | 35 - 50 |
| 0.6020 | GG20 | 35 - 50 |
| 0.6030 | GG30 | 35 - 50 |
| 0.6040 | GG40 | 35 - 50 |
| żeliwo sferoidalne, żeliwo ciągliwe | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 0.7040 | GGG40 | 12 - 45 |
| 0.7060 | GGG60 | 12 - 45 |
| 0.7070 | GGG70 | 12 - 45 |
| 0.8035 | GTW35-04 | 10 - 25 |
| czysty tytan i stopy tytanu | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 3.7024 | Ti99.5 | 3 - 15 |
| 3.7034 | Ti99.7 | 3 - 15 |
| 3.7165 | TiAl6V4 | 1 - 5 |
| 3.7174 | TiAl6V4Sn2 | 1 - 5 |
| czysty nikiel i stopy niklu | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 1.3926 | RNi12 | 3 - 10 |
| 2.4668 | NiCr19Fe19NbMo (Inconel 718) | 3 - 10 |
| 2.4630 | Ni-Cr20Ti (Nimonic 75) | 1 - 5 |
| 2.4665 | NiCr22Fe18Mo (Hastelloy X) | 1 - 5 |
| czysta miedź i stopy miedzi, mosiądz, brąz (wszystkie długości wiórów) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 2.0065 | E-Cu 58 | 50 - 60 |
| 2.1247 | CuBe2 | 30 - 65 |
| 2.0360 | CuZn40 | 30 - 65 |
| 2.1020 | CuSn6 | 12 - 20 |
| czyste aluminium, stopy odlewane i kute aluminium (wszystkie długości wiórów) | Prędkość cięcia Vc w m/min | |
|---|---|---|
| 3.0205 | Al99 | 50 - 65 |
| 3.1645 | AlCuMgPb | 50 - 65 |
| 3.2373 | G-AlSi9Mg | 40 - 65 |
| 3.2583 | G-AlSi12(Cu) | 40 - 65 |
Prędkość skrawania vc [m/min] = (średnica zewnętrzna * π * prędkość obrotowa) / 1000
Prędkość obrotowa n [1/min] = (prędkość skrawania w m/min * 1000) / (średnica zewnętrzna * π)
Programowanie posuwu [mm/min] = prędkość obrotowa * skok
Należy pamiętać, że podane powyżej prędkości skrawania należy traktować jako wartości orientacyjne i dostosowywać w zależności od smarowania oraz warunków pracy.
dodatkowe informacje
Wskazówki bezpieczeństwa
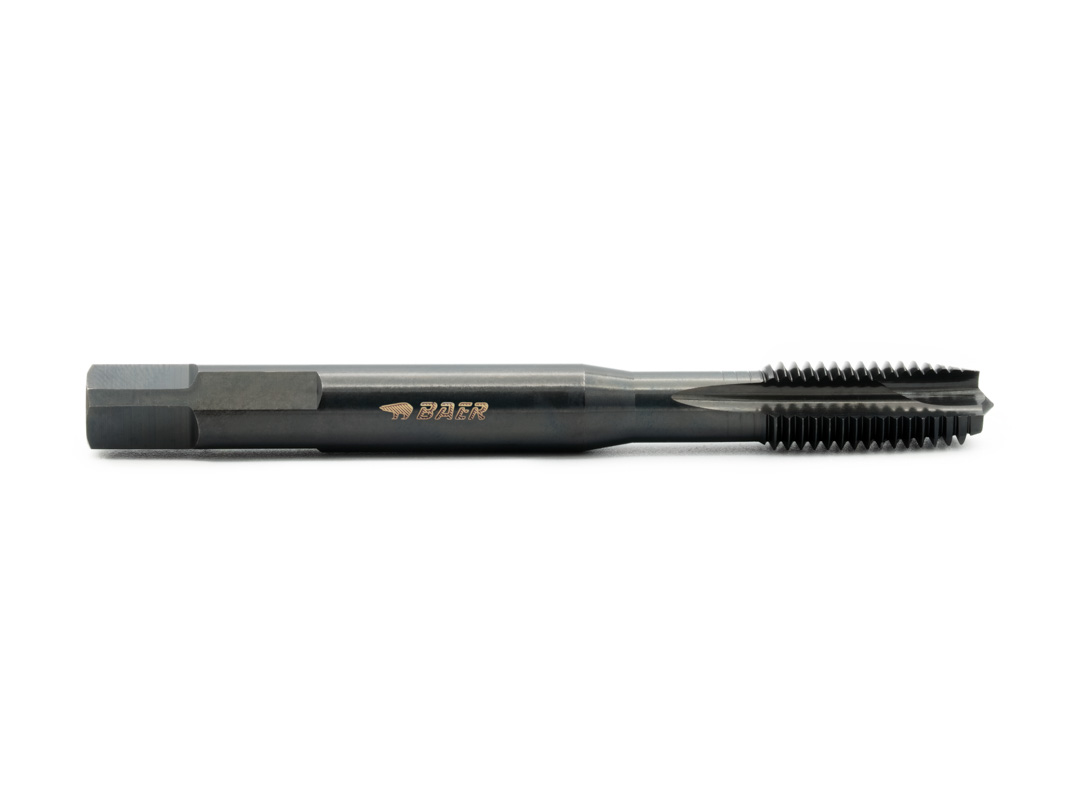
TriTap – Nasz najbardziej wszechstronny gwintownik High-End
Unikalna geometria chwytu gwintowników TriTap umożliwia pewne zastosowanie zarówno w maszynach, jak i w urządzeniach ręcznych. Dzięki trzem płaskim powierzchniom na chwycie, gwintownik siedzi stabilnie i pewnie nawet w zwykłym uchwycie wiertarskim, co zapobiega obracaniu się. Szczególnie praktyczne w zastosowaniach mobilnych lub gdy nie jest dostępna stacjonarna maszyna. Pozwala to na precyzyjne wykonywanie doraźnych napraw lub montaży bez rezygnowania z zalet profesjonalnego gwintownika maszynowego.
Zalety gwintownika TriTap:
- Innowacyjna forma chwytu zapewniająca pewne osadzenie również w maszynach ręcznych
- Uniwersalne zastosowanie – nawet do stali nierdzewnej!
- Najwyższa jakość i długa trwałość narzędzia dzięki HSSE-VAP
- do niemal każdego przypadku zastosowania
- wysoka trwałość narzędzia
- idealny dla wszystkich warsztatów i rzemieślników o zmiennych wymaganiach
- ogromna oszczędność kosztów – tylko jedno narzędzie do wszystkich zastosowań
BAER TriTap HSSE-VAP Gwintownik maszynowy - Forma B:
M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 | M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 | M 12 x 1,75
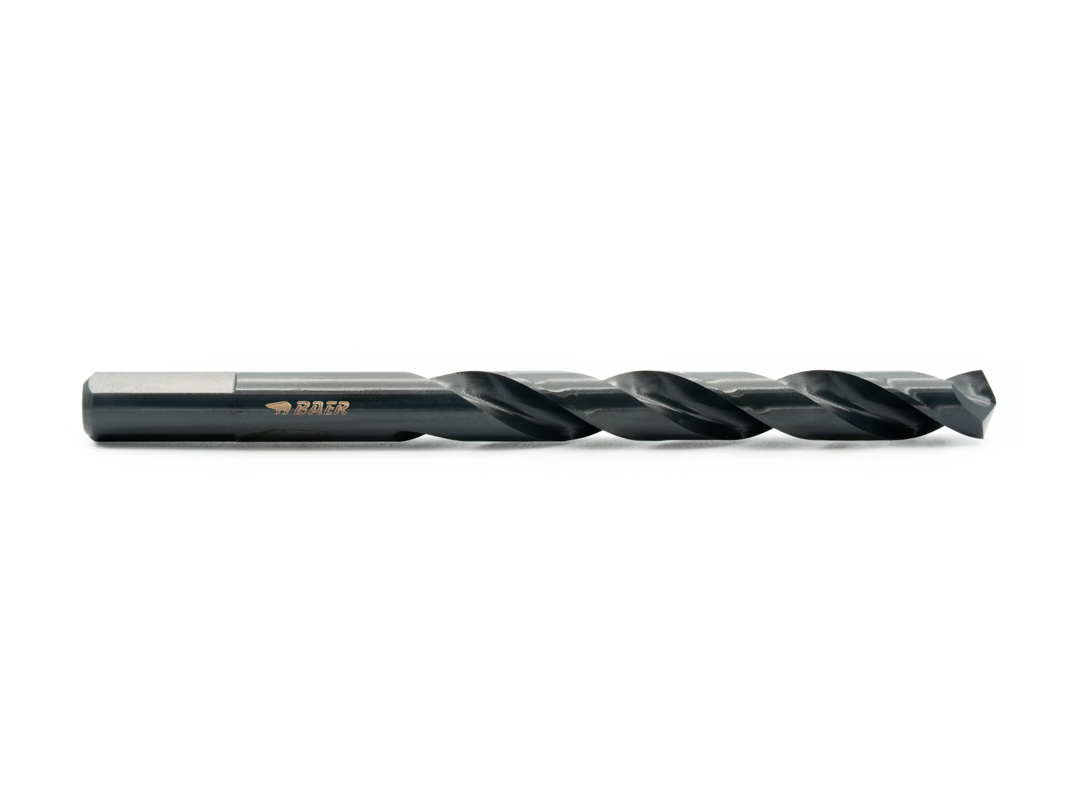
Wiertło spiralne HSSE-VAP do precyzyjnych otworów rdzeniowych
Wiertła spiralne wchodzące w skład zestawu wykonane są ze stali HSSE stopowanej kobaltem z waporyzowaną powierzchnią, co czyni je wyjątkowo odpornymi na ciepło i zużycie. Uchwyt trójfazowy zapewnia pewne osadzenie w uchwycie wiertarskim nawet przy większych momentach obrotowych i zapobiega obracaniu się. Wiertła te są uniwersalne, sprawdzają się nawet w trudnych materiałach jak stal nierdzewna, i gwarantują czyste, wymiarowo dokładne otwory rdzeniowe – doskonałą podstawę do precyzyjnego gwintowania.
Wiertło rdzeniowe HSSE-VAP DIN 338 z uchwytem trójfazowym dla M 3 - M 12:
Ø 2,5 mm (M 3) | Ø 3,3 mm (M 4) | Ø 4,2 mm (M 5)| Ø 5,0 mm (M 6) | Ø 6,8 mm (M 8) | Ø 8,5 mm (M 10) | Ø 10,2 mm (M 12)
Zaloguj się