


BAER TriTap Set HSSE-VAP: Gewindebohrer Durchgangsloch | Kernlochbohrer: M 3 - 12
Ab Lager


Expressversand möglich
BAER TriTap Set HSSE-VAP: Gewindebohrer Durchgangsloch | Kernlochbohrer: M 3 - 12

Dieses TriTap Gewindebohrerset ist ein hochwertiges und vielseitiges Set für alle Anforderungen beim Gewindeschneiden. Es enthält Maschinengewindebohrer in den Größen M 3 bis M 12 sowie die passenden Spiralbohrer mit Dreiflächenschaft für präzise Kernlochbohrungen. Das Besondere an TriTap: Die Gewindebohrer besitzen zusätzlich zum Vierkantschaft einen Dreiflächenschaft, der festen Halt auch in Handmaschinen garantiert. So können die Werkzeuge sowohl in stationären Maschinen wie CNC-Anlagen und Gewindeschneidmaschinen als auch flexibel in handgeführten Bohrmaschinen eingesetzt werden.
Gefertigt aus hochlegiertem HSSE-Stahl mit 5 % Kobalt und einer vaporisierten Oberfläche, überzeugen die TriTap Gewindebohrer durch extreme Verschleißfestigkeit, hohe Hitzebeständigkeit und eine lange Standzeit. Die Vaporisierung sorgt dafür, dass weniger Reibung entsteht, das Öl besser haftet und die Werkzeuge vor Korrosion geschützt sind. Damit eignet sich das Set auch für schwer zerspanbare Werkstoffe wie Edelstahl. Das TriTap Gewindebohrerset wird in einer robusten Kunststoffbox geliefert, die für sicheren Transport und eine übersichtliche Aufbewahrung sorgt. Ein Set, das in keiner Werkstatt fehlen darf.
Hinweis für optimale Ergebnisse: Starten Sie das Gewindeschneiden stets mit einer niedrigen Drehzahl, damit sich die ersten Gewindegänge sauber ins Werkstück einarbeiten können. So erzielen Sie präzise und leichtgängige Ergebnisse von Beginn an. Achten Sie außerdem darauf, den Gewindebohrer gerade und lotrecht zur Bohrung zu führen. Nur so bleibt die Belastung gleichmäßig verteilt, und Ihr Werkzeug liefert dauerhaft perfekte Ergebnisse – auch bei anspruchsvollen Werkstoffen.
Baumasse
| Durchmesser |
3 - 12 |
|---|---|
| Abmessung |
M 3 - 12 |
Eigenschaften
| Produktgruppe |
Gewindeschneidsätze |
|---|---|
| Produktart |
Gewindeschneidsätze |
| Gewindenorm |
M: Metrisches ISO-Regelgewinde nach DIN 13 |
| Toleranz |
ISO2/6H |
| Richtung |
Rechts |
| Material |
HSSE VAP |
| Zugfestigkeit bei Raumtemperatur |
bis 1200 N/mm² | 38 HRC |
Technische Informationen – Gewindebohrer

Durchgangsloch bis 4 x D

Form B mit Schälanschnitt

4-5 Gänge

siehe Abbildung

Außenkühlung und -Schmierung

HSSE VAP

bis 1200 N/mm² | 38 HRC

ISO2/6H
Satzinhalt
| BAER UNiTap HSSE Maschinengewindebohrer für Durchgangsloch | M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 M 12 x 1,75 |
|---|---|
| BAER HSSE Kernlochbohrer | 2,5 mm | 3,3 mm | 4,2 mm | 5,0 mm 6,8 mm | 8,5 mm | 10,2 mm |
Einsatzzwecke
- Stähle und Stahllegierungen bis 1200 N/mm²
- Rostfreie Stähle bis 1000 N/mm²; Edelstähle; Rostfreie Stähle; VA-Stähle, INOX, V2A, V4A
- Gusseisen mit Lamellengraphit (GG) und mit Kugelgraphit (GGG) bis 1000 N/mm²; Grauguss, Sphäroguss
- Reintitan und Titanlegierungen bis 900 N/mm²
- Reinnickel und Nickellegierungen bis 900 N/mm²
- Alle Aluminiumguss- und Knetlegierungen
- Kupfer, Kupferlegierungen und Messing (alle Spanlängen)
- für den Hand- und Maschineneinsatz
Anwendung – Beispielmaterialien Gewindebohrer
| Magnetweicheisen, Baustähle, Automatenstähle, Einsatzstähle | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 1.1014 | RFe80 | 25 - 50 |
| 1.0570 | St52-3 | 25 - 50 |
| 1.0718 | 9SMnPb28 | 25 - 50 |
| 1.6523 | 20NiCrMo2 | 6 - 30 |
| Kohlenstoffstahl, Federstahl, Legierter Stahl, Vergütungsstahl | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 1.0503 | C45 | 20 - 30 |
| 1.1269 | Ck85 | 20 - 30 |
| 1.7218 | 25CrMo4 | 6 - 30 |
| 1.2344 | X40CrMoV5-1 | 6 - 30 |
| Rostfreie Stähle (ferritisch, austenitisch, martensitisch) | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 1.4104 | X14CrMoS17 | 12 - 35 |
| 1.4301 | X5CrNi18-10 (V2A) | 12 - 15 |
| 1.4571 | X6CrNiMoTi17-12-2 (V4A) | 12 - 15 |
| 1.4125 | X105CrMo17 | 12 - 15 |
| Grauguss | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 0.6010 | GG10 | 35 - 50 |
| 0.6020 | GG20 | 35 - 50 |
| 0.6030 | GG30 | 35 - 50 |
| 0.6040 | GG40 | 35 - 50 |
| Kugelgraphitguss, Temperguss | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 0.7040 | GGG40 | 12 - 45 |
| 0.7060 | GGG60 | 12 - 45 |
| 0.7070 | GGG70 | 12 - 45 |
| 0.8035 | GTW35-04 | 10 - 25 |
| Reintitan und Titanlegierungen | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 3.7024 | Ti99.5 | 3 - 15 |
| 3.7034 | Ti99.7 | 3 - 15 |
| 3.7165 | TiAl6V4 | 1 - 5 |
| 3.7174 | TiAl6V4Sn2 | 1 - 5 |
| Reinnickel und Nickellegierungen | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 1.3926 | RNi12 | 3 - 10 |
| 2.4668 | NiCr19Fe19NbMo (Inconel 718) | 3 - 10 |
| 2.4630 | Ni-Cr20Ti (Nimonic 75) | 1 - 5 |
| 2.4665 | NiCr22Fe18Mo (Hastelloy X) | 1 - 5 |
| Reinkupfer und Kupferlegierungen, Messing, Bronze (alle Spanlängen) | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 2.0065 | E-Cu 58 | 50 - 60 |
| 2.1247 | CuBe2 | 30 - 65 |
| 2.0360 | CuZn40 | 30 - 65 |
| 2.1020 | CuSn6 | 12 - 20 |
| Reinaluminium, Aluminiumguss- und Knetlegierungen (alle Spanlängen) | Schnittgeschwindigkeit vc in m/min | |
|---|---|---|
| 3.0205 | Al99 | 50 - 65 |
| 3.1645 | AlCuMgPb | 50 - 65 |
| 3.2373 | G-AlSi9Mg | 40 - 65 |
| 3.2583 | G-AlSi12(Cu) | 40 - 65 |
Schnittgeschwindigkeit vc [m/min] = (Außendurchmesser * π * Drehzahl) / 1000
Drehzahl n [1/min] = (Schnittgeschwindigkeit in m/min * 1000) / (Außendurchmesser * π)
Vorschubprogrammierung [mm/min] = Drehzahl * Steigung
Bitte beachten Sie, dass die oben angegebenen Schnittgeschwindigkeiten als Richtwerte zu verstehen sind und je nach Schmierung und Betätigung angepasst werden müssen.
Weiterführende Informationen
- M - Metrisches ISO-Gewinde DIN 13
- Wissenswerte Informationen übers Gewindeschneiden
- Benennungen, Geometrien und Definitionen am Gewindebohrer
- Gewinde-Toleranzen des Innengewindes
- Innengewinde und Kernlochmaße
- Anschnittformen
- Oberflächenbehandlungen
- Schnittgeschwindigkeiten, Schmierung und Kühlung für Gewindebohrer
Sicherheitshinweise
TriTap – Unser flexibelster High-End Gewindebohrer
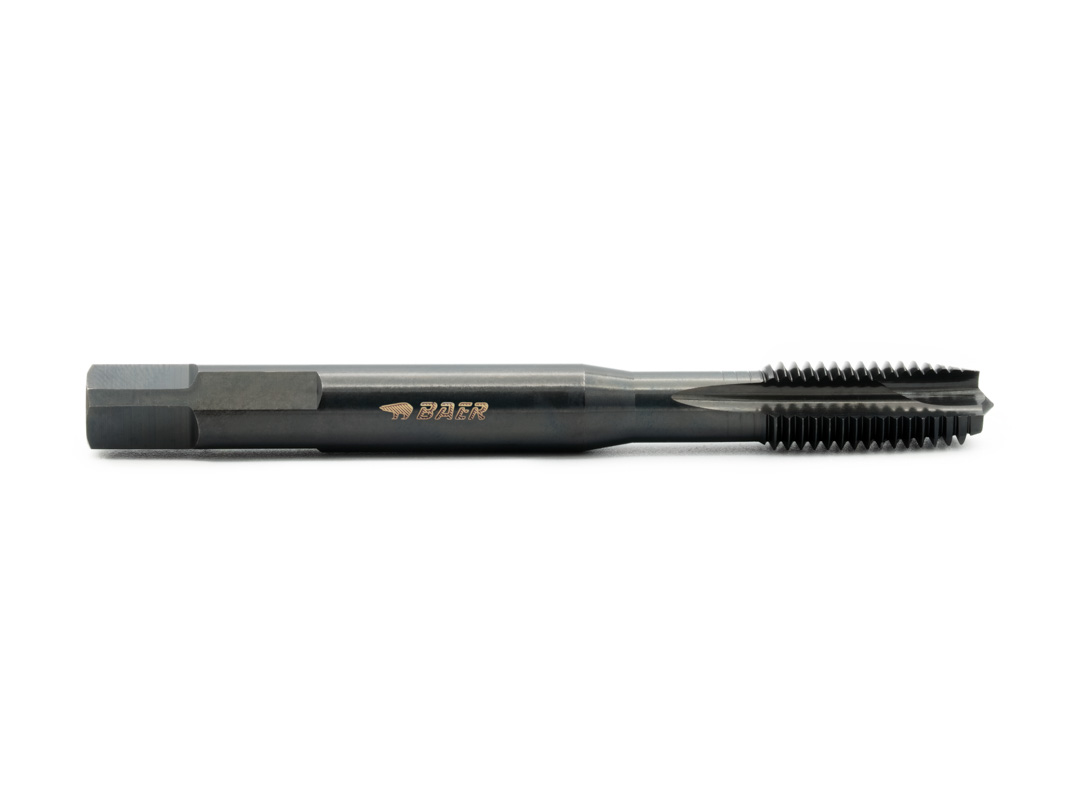
Die einzigartige Schaftgeometrie der TriTap Gewindebohrer ermöglicht sicheren Einsatz sowohl in Maschinen als auch in handgeführten Geräten. Durch die drei planen Flächen am Schaft sitzt der Bohrer selbst in einem normalen Bohrfutter stabil und sicher, wodurch ein Durchrutschen verhindert wird. Besonders praktisch für den mobilen Einsatz oder wenn keine stationäre Maschine verfügbar ist. So können auch spontane Reparaturen oder Montagen präzise durchgeführt werden, ohne auf die Vorteile eines professionellen Maschinengewindebohrers zu verzichten
Vorteile des TriTap Gewindebohrers:
- Innovative Schaftform für festen Sitz auch in Handmaschinen
- Universell einsetzbar – selbst für Edelstahl!
- Beste Qualität und lange Standzeiten dank HSSE-VAP
- für nahezu jeden Anwendungsfall
- hohe Standzeit
- ideal für alle Werkstätten und Handwerker mit wechselnden Anforderungen
- enorme Kostenersparnis – nur noch ein Werkzeug für alle Anwendungen
BAER TriTap HSSE-VAP Maschinengewindebohrer - Form B:
M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 | M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 | M 12 x 1,75
HSSE-VAP Spiralbohrer für präzise Kernlochbohrungen
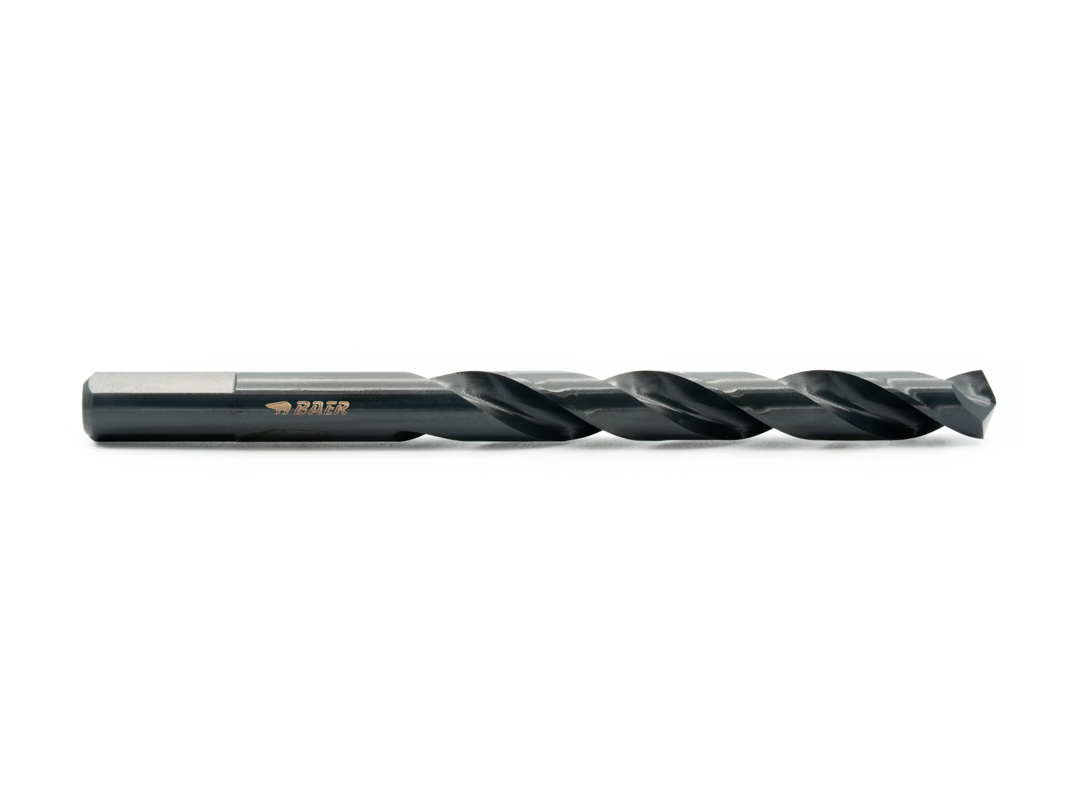
Die zum Set gehörenden Spiralbohrer bestehen aus kobaltlegiertem HSSE-Stahl mit vaporisierter Oberfläche, was sie besonders widerstandsfähig gegen Hitze und Verschleiß macht. Der Dreiflächenschaft sorgt auch bei höheren Drehmomenten für festen Sitz im Bohrfutter und verhindert das Durchrutschen. Diese Bohrer sind universell einsetzbar, selbst in schwierigen Materialien wie Edelstahl, und garantieren saubere, maßhaltige Kernlochbohrungen – die perfekte Basis für präzise Gewinde.
HSSE-VAP Kernlochbohrer DIN 338 mit Dreiflächenschaft für M 3 - M 12:
Ø 2,5 mm (M 3) | Ø 3,3 mm (M 4) | Ø 4,2 mm (M 5)| Ø 5,0 mm (M 6) | Ø 6,8 mm (M 8) | Ø 8,5 mm (M 10) | Ø 10,2 mm (M 12)
Anmelden