


BAER TriTap Set HSSE-VAP : Tarauds pour trous borgnes | Foret de perçage : M 3 - 12
En stock


BAER TriTap Set HSSE-VAP : Tarauds pour trous borgnes | Foret de perçage : M 3 - 12
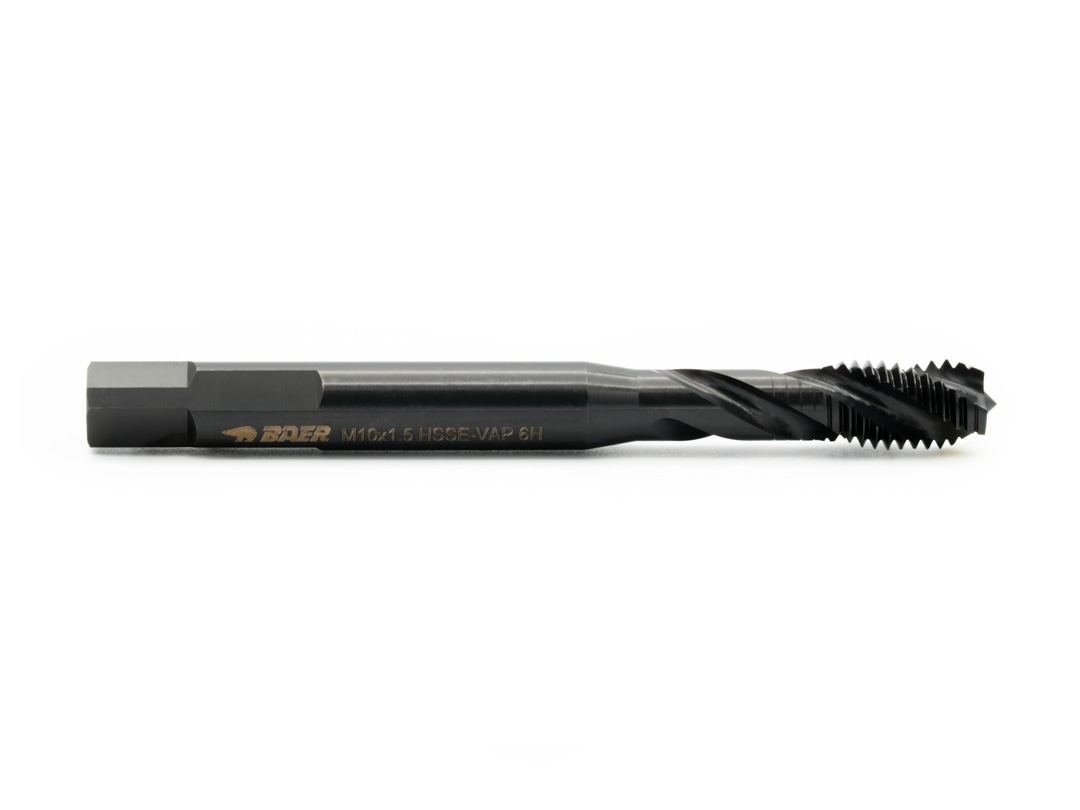
Ce coffret de tarauds TriTap pour trous borgnes est un ensemble haut de gamme et polyvalent répondant à toutes les exigences du taraudage précis dans des trous borgnes. Il comprend des tarauds machine de taille M3 à M12 ainsi que les forets correspondants à queue trois méplats pour un perçage précis des trous de base. Ce qui rend TriTap unique : en plus de la queue carrée, les tarauds disposent d’une queue à trois méplats, garantissant un maintien sûr même dans les perceuses portatives. Les outils peuvent ainsi être utilisés aussi bien sur des machines fixes telles que les centres CNC et les machines à tarauder que sur des perceuses à main.
Fabriqués en acier HSSE fortement allié avec 5 % de cobalt et une surface vaporisée, les tarauds TriTap offrent une résistance extrême à l’usure, une excellente tenue à la chaleur et une longue durée de vie. La géométrie spécifique de la version pour trous borgnes permet une évacuation contrôlée des copeaux vers le haut, réduit le risque d’accumulation et garantit un filetage précis et conforme jusqu’au fond du trou. L’ensemble convient donc également aux matériaux difficiles à usiner comme l’acier inoxydable. Le coffret de tarauds pour trous borgnes TriTap est livré dans une boîte en plastique robuste assurant un transport sécurisé et un rangement ordonné. Un indispensable pour tout atelier.
Conseil pour des résultats optimaux : Commencez toujours le taraudage à faible vitesse afin que les premiers filets s’engagent proprement dans la pièce. Vous obtiendrez ainsi des résultats précis et fluides dès le début. Veillez également à guider le taraud bien droit et perpendiculaire au trou. Cela garantit une répartition uniforme de la charge et des résultats parfaits dans la durée – même sur des matériaux exigeants.
Dimensions
| Diamètre |
3 - 12 |
|---|---|
| Dimension |
M 3 - 12 |
Caractéristiques
| Direction |
A droite |
|---|---|
| Groupe de produits |
Ensembles de taraudeuses |
| Matériel |
HSSE VAP |
| Norme de filetage |
M : Métrique ISO- Filetage standard selon DIN 13 |
| Résistance à la traction à température ambiante |
jusqu'à 1200 N/mm² | 38 HRC |
| Tolérance |
ISO2/6H |
| Type de produit |
Ensembles de taraudeuses |
Informations techniques - Tarauds

Trou borgne jusqu'à 2,5 x D

Forme C 35° RSP

2-3 allées

voir illustration

Refroidissement extérieur et - Graissage

HSSE VAP

jusqu'à 1200 N/mm² | 38 HRC

ISO2/6H
Contenu du kit
| Tarauds machine UNiTap HSSE pour trou borgne BAER | M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 M 12 x 1,75 |
|---|---|
| Forets à avant-trou HSSE BAER | 2,5 mm | 3,3 mm | 4,2 mm | 5,0 mm 6,8 mm | 8,5 mm | 10,2 mm |
Applications
- Aciers et alliages d'acier jusqu'à 1200 N/mm²
- Aciers inoxydables jusqu'à 1000 N/mm²; Aciers inoxydables; Aciers inoxydables; aciers VA, INOX, V2A, V4A
- Fonte à graphite lamellaire (GG) et à graphite sphéroïdal (GGG) jusqu'à 1000 N/mm²; Fonte grise, fonte à graphite nodulaire
- Titane pur et alliages de titane jusqu'à 900 N/mm²
- Nickel pur et alliages de nickel jusqu'à 900 N/mm²
- Tous les alliages d'aluminium coulés et corroyés
- Cuivre, alliages de cuivre et laiton (toutes les longueurs de copeaux)
- pour l'utilisation manuelle et mécanique
Application – Exemples de matériaux pour tarauds
| Fer doux magnétique, aciers de construction, aciers de décolletage, aciers de cémentation | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.1014 | RFe80 | 25 - 50 |
| 1.0570 | St52-3 | 25 - 50 |
| 1.0718 | 9SMnPb28 | 25 - 50 |
| 1.6523 | 20NiCrMo2 | 6 - 30 |
| Acier au carbone, acier à ressort, acier allié, acier trempé | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.0503 | C45 | 20 - 30 |
| 1.1269 | Ck85 | 20 - 30 |
| 1.7218 | 25CrMo4 | 6 - 30 |
| 1.2344 | X40CrMoV5-1 | 6 - 30 |
| Aciers inoxydables (ferritique, austénitique, martensitique) | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.4104 | X14CrMoS17 | 12 - 35 |
| 1.4301 | X5CrNi18-10 (V2A) | 12 - 15 |
| 1.4571 | X6CrNiMoTi17-12-2 (V4A) | 12 - 15 |
| 1.4125 | X105CrMo17 | 12 - 15 |
| Fonte grise | Vitesse de coupe vc en m/min | |
|---|---|---|
| 0.6010 | GG10 | 35 - 50 |
| 0.6020 | GG20 | 35 - 50 |
| 0.6030 | GG30 | 35 - 50 |
| 0.6040 | GG40 | 35 - 50 |
| Fonte à graphite sphéroïdal, fonte malléable | Vitesse de coupe vc en m/min | |
|---|---|---|
| 0.7040 | GGG40 | 12 - 45 |
| 0.7060 | GGG60 | 12 - 45 |
| 0.7070 | GGG70 | 12 - 45 |
| 0.8035 | GTW35-04 | 10 - 25 |
| Titane pur et alliages de titane | Vitesse de coupe vc en m/min | |
|---|---|---|
| 3.7024 | Ti99.5 | 3 - 15 |
| 3.7034 | Ti99.7 | 3 - 15 |
| 3.7165 | TiAl6V4 | 1 - 5 |
| 3.7174 | TiAl6V4Sn2 | 1 - 5 |
| Nickel pur et alliages de nickel | Vitesse de coupe vc en m/min | |
|---|---|---|
| 1.3926 | RNi12 | 3 - 10 |
| 2.4668 | NiCr19Fe19NbMo (Inconel 718) | 3 - 10 |
| 2.4630 | Ni-Cr20Ti (Nimonic 75) | 1 - 5 |
| 2.4665 | NiCr22Fe18Mo (Hastelloy X) | 1 - 5 |
| Cuivre pur et alliages de cuivre, laiton, bronze (toutes les longueurs de copeaux) | Vitesse de coupe vc en m/min | |
|---|---|---|
| 2.0065 | E-Cu 58 | 50 - 60 |
| 2.1247 | CuBe2 | 30 - 65 |
| 2.0360 | CuZn40 | 30 - 65 |
| 2.1020 | CuSn6 | 12 - 20 |
| Aluminium pur, alliages d'aluminium coulés et corroyés (toutes les longueurs de copeaux) | Vitesse de coupe vc en m/min | |
|---|---|---|
| 3.0205 | Al99 | 50 - 65 |
| 3.1645 | AlCuMgPb | 50 - 65 |
| 3.2373 | G-AlSi9Mg | 40 - 65 |
| 3.2583 | G-AlSi12(Cu) | 40 - 65 |
Vitesse de coupe vc [m/min]=(diamètre extérieur * π * vitesse de rotation) / 1000
Nombre de tours n [1/min]=(vitesse de coupe en m/min * 1000) / (diamètre extérieur * π)
Programmation de l'avance [mm/min]=Nombre de tours * Inclinaison
Veuillez noter que les vitesses de coupe ci-dessus sont des valeurs indicatives et doivent être adaptées en fonction du graissage et de l'actionnement.
Informations complémentaires
- M - Filetage métrique ISO DIN 13
- Informations sur le taraudage
- Désignations, géométries et définitions sur les robinets
- Tolérances du filetage de la Filetage intérieur
- Filetage intérieur et le trou de carottage Dimensions de construction
- Formes de découpe
- Traitements de surface
- Vitesses de coupe Graissage et Refroidissement pour les robinets
Consignes de sécurité
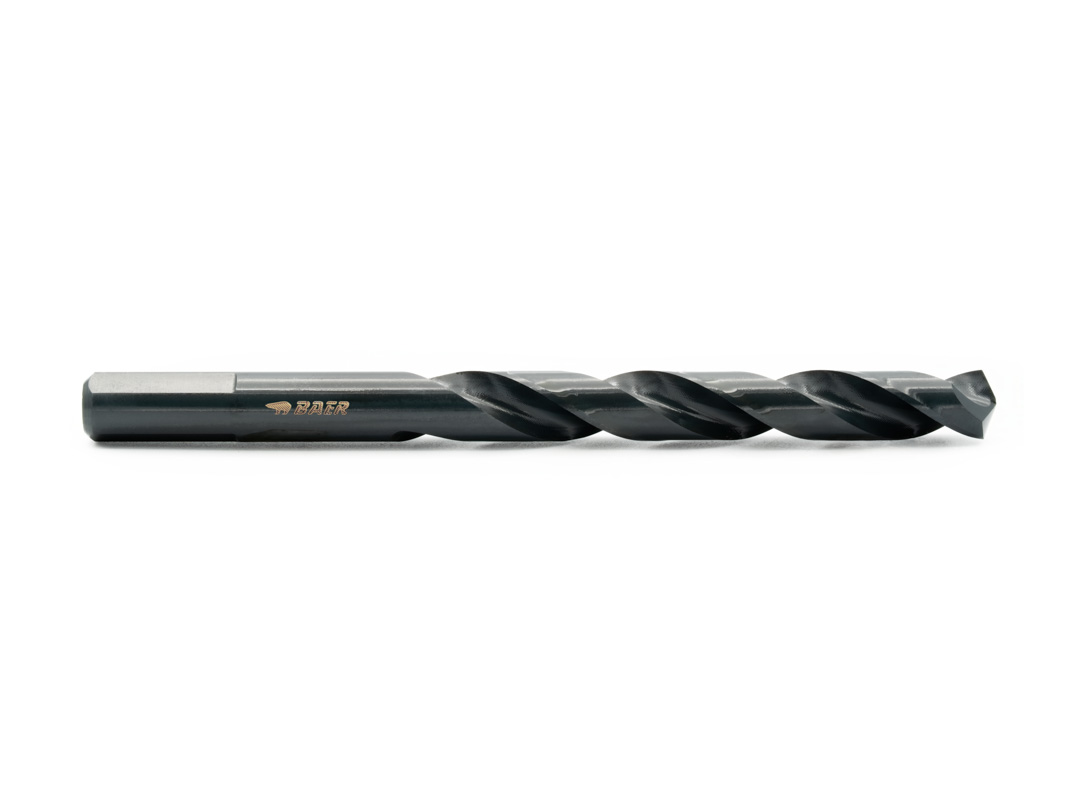
Forets hélicoïdaux HSSE-VAP avec queue trois méplats pour perçages de trous de base
#indispensables
Presque tous les bricoleurs les ont déjà utilisés : les forets classiques pour visseuses, perceuses, perceuses à percussion ou marteaux perforateurs. Le domaine d'application d’un foret dépend non seulement du matériau, mais aussi de la géométrie de coupe, de l’angle de copeaux et de l’hélice, le fameux angle de spirale. Ces forets sont particulièrement robustes, fabriqués en acier HSSE/Cobalt fortement allié, avec une excellente résistance à la chaleur et une précision de rotation extrêmement élevée. Idéals pour percer dans le fer, l’acier, les matériaux moulés, les bronzes, les aciers trempés et cémentés jusqu’à 1200 N/mm², ainsi que dans les alliages haute performance à base de CrNi et les aciers inoxydables, résistants à la chaleur, aux acides et à la corrosion, tels que V2A, V4A, INOX. Les perçages de trous de base sont essentiels pour la réalisation de filetages intérieurs ultérieurs.
Forets de base HSSE-VAP DIN 338 pour M 3 - M 12 :
Ø 2,5 mm (M 3) | Ø 3,3 mm (M 4) | Ø 4,2 mm (M 5)| Ø 5,0 mm (M 6) | Ø 6,8 mm (M 8) | Ø 8,5 mm (M 10) | Ø 10,2 mm (M 12)
TriTap Trous Borgnes – Flexibilité et précision réunies
La géométrie unique de la tige des tarauds TriTap pour trous borgnes permet une utilisation sûre aussi bien sur machines qu’avec des outils portatifs. Grâce aux trois surfaces planes sur la tige, le taraud est fermement maintenu même dans un mandrin standard, évitant ainsi tout glissement. Particulièrement utile pour une utilisation mobile ou lorsqu’aucune machine stationnaire n’est disponible. La géométrie spéciale pour trous borgnes permet des coupes courtes et une évacuation optimisée des copeaux vers le haut – idéale lorsque le taraud doit atteindre le fond du trou. Cela garantit la réalisation fiable de filetages précis, même dans des trous borgnes.
Avantages du taraud TriTap :
- Forme de tige innovante pour un maintien ferme même sur des machines portatives
- Utilisation universelle – même pour l’acier inoxydable !
- Qualité supérieure et longue durée de vie grâce au HSSE-VAP
- Convient à presque toutes les applications
- Durée de vie élevée
- Idéal pour tous les ateliers et artisans aux exigences variées
- Économie considérable – un seul outil pour toutes les applications
Tarauds machine BAER TriTap HSSE-VAP – Forme C 40° RSP :
M 3 x 0,5 | M 4 x 0,7 | M 5 x 0,8 | M 6 x 1,0 | M 8 x 1,25 | M 10 x 1,5 | M 12 x 1,75
Se connecter